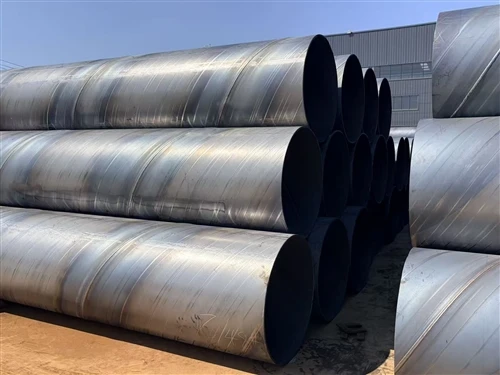
Ce să luați în considerare atunci când alegeți țevi de oțel ERW
În sectoarele industrial, construcții și petrol și gaze, selectarea materialului de conducte potrivit este o decizie critică care are un impact direct asupra integrității structurale, longevității proiectului și siguranței. Țevile de oțel sudate cu rezistență electrică (ERW) sunt printre cele mai versatile și mai rentabile-soluții disponibile în prezent. Fabricate prin-formarea la rece a bobinelor de oțel într-o formă cilindrică și utilizând curenți electrici de-înaltă frecvență pentru a suda marginile, țevile ERW oferă precizie dimensională și rezistență mecanică excelente.

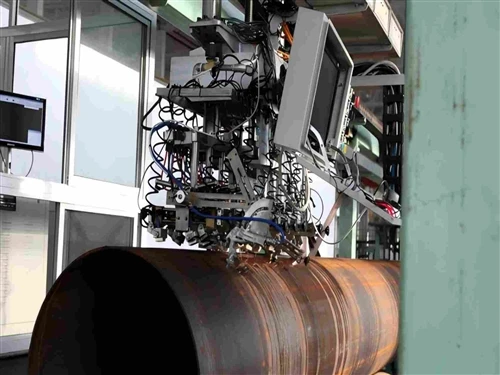
Procesele de producție a țevilor ERW și hdg
Cu toate acestea, nu toate țevile de oțel ERW sunt create egale. Alegerea unei specificații greșite poate duce la defecțiuni structurale catastrofale, coroziune prematură sau întârzieri costisitoare ale proiectului.
Indiferent dacă sunteți un manager de achiziții, un inginer structural sau un antreprenor de proiect, acest ghid SEO cuprinzător subliniază factorii critici pe care trebuie să îi luați în considerare pentru a face o achiziție informată și profesionistă.
1. Înțelegeți aplicația și cerințele dvs
Înainte de a vă scufunda în specificațiile metalurgice, trebuie să definiți clar funcția principală a conductei. Țevile de oțel ERW îndeplinesc diverse roluri, iar aplicația dictează gradul și standardele de fabricație necesare.
Aplicații comune pentru țevile ERW:
- Structural și piling:Folosit la schele, stâlpi de construcție, construcție de poduri și fundații adânci. Acestea necesită rezistență ridicată la tracțiune și curgere.
- Transmisia fluidelor si gazelor:Folosit pentru distribuția apei, liniile de canalizare, transportul gazelor naturale și conductele de petrol. Acestea necesită teste stricte de presiune-și sudură la scurgere-.
- Inginerie mecanică și auto:Folosit în role transportoare, șasiuri de automobile și echipamente agricole unde toleranța dimensională precisă este vitală.
Sfat profesional:Potriviți întotdeauna mediul de operare al țevii (subteran, maritim, de înaltă{0}}presiune sau-înaltă temperatură) cu oțel de calitate adecvată pentru a evita supra-construcția sau deteriorarea materialului.

Tub pentru schele

Pentru transportul fluidelor

Pentru aplicații structurale
2. Calitatea oțelului și compoziția chimică
Proprietățile mecanice ale țevilor de oțel ERW sunt determinate de compoziția chimică a bobinei de oțel brut. Calitatea pe care o alegeți determină rezistența, ductilitatea și sudabilitatea țevii.
Standarde cheie de cunoscut:
- ASTM A53(Clasele A și B):Specificația standard pentru țevi, oțel, negru și imers-la cald, zinc-acoperite, sudate și fără sudură. Gradul B este foarte preferat pentru aplicații structurale și de presiune datorită rezistenței sale mai mari la tracțiune (240 MPa limită de curgere față de . 205 MPa pentru gradul A).
- API 5L(conductă de conductă):Guvernat de Institutul American de Petrol, acest standard acoperă clase de la gradul B până laX70sauX80pentru transportul de petrol și gaze. Cifrele „X” mai mari indică o putere superioară de curgere și rezistență la medii dure.
- ASTM A500:Acoperă în mod specific țevile structurale din oțel carbon sudate-formate la rece, rotunde și forme. Ideal pentru proiecte de constructii.
| Grad/Standard | Limita de curgere (min) | Rezistența la tracțiune (min) | Aplicație primară |
|---|---|---|---|
| ASTM A53 grad A | 205 MPa | 330 MPa | Tube{0}}de joasă presiune, mecanică |
| ASTM A53 grad B | 240 MPa | 415 MPa | Abur/aer structural, cu presiune medie- |
| API 5L X52 | 360 MPa | 460 MPa | Conducte de petrol și gaze, medii cu-stres ridicat |
| ASTM A500 grad B | 290 MPa | 400 MPa | Cadre structurale, schele, infrastructura |
3. Precizie dimensională: OD, grosimea peretelui și toleranțe
Țevile ERW sunt foarte apreciate pentru dimensiunile lor precise în comparație cu țevile fără sudură. La cumpărare, trebuie să verificațiDiametrul exterior (OD), Grosimea peretelui (WT), șiProgram (SCH).
Dimensiunea nominală a conductei (NPS) vs. OD real
Pentru conductele cu un NPS de 12 inchi sau mai mic, dimensiunea nominală nu se potrivește cu diametrul exterior real. De exemplu, o țeavă NPS 6 are un diametru exterior real de 6,625 inci. Pentru țevi de 14 inci și mai mari, NPS este egal cu diametrul exterior real.
Programe de grosime a peretelui
Grosimea peretelui este clasificată după numere de program (de exemplu, SCH 10, SCH 40, SCH 80).
- SCH 40este greutatea standard și este potrivită pentru majoritatea liniilor generale de fluide structurale și de presiune joasă-și-de medie.
- SCH 80prezintă pereți mai groși, oferind valori de presiune și capacitate de încărcare structurală îmbunătățite.
Asigurați-vă că producătorul furnizează certificate care demonstrează conformitatea cutoleranțe dimensionale(specificat de obicei cu ±1% pentru OD și ±10% pentru grosimea peretelui conform standardelor ASTM/API).
4. Calitatea producției și integritatea cusăturii de sudură
Caracteristica definitorie a unei țevi ERW este cusătura de sudură longitudinală. Din punct de vedere istoric, metodele mai vechi de fabricare a ERW (sudarea cu frecvență joasă-) erau predispuse la „coroziunea cusăturii” sau la defecțiuni ale sudurii. Tevile ERW moderne folosescSudarea cu rezistență electrică de-frecvență înaltă (HF)., care creează o legătură omogenă, de{0}}înaltă rezistență.

Producția de țevi ERW
Importanța tratamentului termic (recoacere)
Când marginile plăcii de oțel sunt sudate, se creează tensiuni localizate și o -zonă afectată de căldură (HAZ). Țevile-ERW de înaltă calitate sunt supuse unui proces numitrecoacerea cusăturilorsau normalizarea-corpului întreg. Acest tratament termic recristalizează structura granulelor la linia de sudură, asigurând că cusătura are exact aceleași proprietăți mecanice și rezistență la coroziune ca și restul corpului țevii.
Întrebați întotdeauna furnizorul dvs.: Cusătura de sudură a fost tratată termic post-sudură (PWHT)?
5. Acoperirea suprafeței și protecția împotriva coroziunii
Oțelul este în mod inerent susceptibil la oxidare și coroziune. În funcție de locul unde vor fi instalate conductele dvs. ERW, selectarea finisajului adecvat al suprafeței nu este-negociabilă pentru extinderea ciclului de viață al infrastructurii dvs.
1. Oțel gol/negru (uns)
Conducta este lăsată neacoperită, dar tratată cu un strat ușor de ulei industrial pentru a preveni ruginirea în timpul transportului și depozitării. Acest lucru este potrivit dacă țevile vor fi vopsite, acoperite pe-șantier sau închise într-un mediu interior controlat.
2. Galvanizare la cald-(HDG)
Conducta este scufundată într-o baie de zinc topit, formând un strat gros, robust de aliaj. Țevile ERW galvanizate oferă o protecție excepțională împotriva coroziunii atmosferice și sunt utilizate pe scară largă în cadrele structurale exterioare, liniile de alimentare cu apă și gardurile.
3. Acoperiri polimerice anti-corozive
Pentru conductele subterane sau medii chimice foarte corozive, sunt necesare acoperiri avansate:
- 3LPE (polietilenă cu trei-straturi):Cuprinde un strat epoxidic de-performanță ridicată, un strat adeziv și un strat exterior de polietilenă. Oferă protecție de elită împotriva deteriorărilor mecanice și a chimiei solului.
- FBE (Epoxidici prin lipire prin fuziune):Excelent pentru protejarea liniilor de transport de gaz și petrol care funcționează la temperaturi standard.

Galvanizare la cald-

3LPE

FBE
6. Testare non-distructivă (NDT) și certificare
Pentru a vă asigura că primiți țevi ERW de calitate profesională-, trebuie să verificați protocoalele de control al calității ale producătorului. Deoarece cusătura de sudură este un potențial punct de vulnerabilitate, testarea riguroasă este obligatorie.
Asigurați-vă că furnizorul dvs. oferă aCertificat de testare la moara (MTC)conformându-se cuEN 10204 Tip 3.1 sau 3.2. MTC ar trebui să confirme că lotul a fost supus următoarelor teste:
- Testarea hidrostatică:Fiecare țeavă este umplută cu apă și presurizată la o limită specificată pentru a garanta că nu există scurgeri sau micro-fisuri de-a lungul liniei de sudură.
- Testare cu ultrasunete (UT) / Testare cu curenți turbionari:Metode ne-distructive utilizate pentru a scana întreaga lungime a cordonului de sudură pentru defecte interne, goluri sau incluziuni.
- Teste mecanice de aplatizare și îndoire:Încercări distructive efectuate pe bucăți de probă. Conducta este aplatizată în zona de sudură pentru a se asigura că nu se crăpă, dovedind ductilitatea sudurii.
7. Reputația furnizorilor, aprovizionarea și logistica
Piesa finală a puzzle-ului nu este despre oțelul în sine, ci despre cine îl cumpărați. Aprovizionarea de la un producător reputat, acreditat previne riscul de materiale contrafăcute sau bobine de oțel substandard.
Lista de verificare pentru verificarea furnizorilor cheie:
- Certificari:Producătorul este certificat ISO 9001, API 5L și CE?
- Trasabilitate:Poate furnizorul să urmărească fiecare țeavă până la numărul de căldură specific al bobinei de oțel de la oțel?
- Ambalare și protecție:Țevile sunt îmbinate corect cu curele de oțel? Capetele sunt protejate cu capace de plastic pentru a preveni deteriorarea firului sau intrarea de resturi în timpul transportului maritim/terrestru?
- Timp de livrare și logistică:Poate furnizorul să îndeplinească în mod fiabil calendarul proiectului dvs.? Livrările întârziate de conducte pot duce la sancțiuni financiare masive pe șantierele de construcții.
Concluzie: Efectuarea investiției potrivite
Alegerea țevii de oțel ERW potrivite este un act de echilibru întrecerințele de performanță, condițiile de mediu și constrângerile bugetare. Acordând o atenție deosebită clasei de oțel (cum ar fi ASTM A53 sau API 5L), asigurând programe adecvate de grosime a peretelui, verificând că cordonul de sudură a fost recoacet în mod corespunzător și solicitând certificate de testare cuprinzătoare, eliminați presupunerile și reduceți riscurile structurale.
Investirea timpului în verificarea acestor parametri tehnici vă asigură că proiectul dumneavoastră se desfășoară fără probleme, în siguranță și că rămâne rentabil-pe toată durata de viață operațională. Dacă aveți îndoieli, consultați îndeaproape un inginer structural certificat și un producător de oțel transparent și verificat pentru a adapta specificațiile exacte la planurile dvs.