Țevi sudate cu cusături drepte vs. țevi sudate în spirală: un ghid complet de inginerie și selecție
În infrastructura globală modernă,-ingineria conductelor pe scară largă și construcția structurală grea, selectarea specificației adecvate a conductei de oțel este o decizie fundamentală care dictează factorul de siguranță pe termen lung-al unui proiect, bugetul financiar total și ciclul de viață operațional. Dintre diversele metodologii de fabricație disponibile în metalurgie astăzi, țevile de oțel sudate dețin cea mai mare cotă de piață globală. Această dominație este determinată de eficiența ridicată a producției, automatizarea continuă a producției și rentabilitatea excepțională-în comparație cu alternativele fără întreruperi.
Cu toate acestea, managerii de proiect, administratorii de active de infrastructură și specialiștii în achiziții se confruntă frecvent cu o dilemă clasică, foarte dezbătută în timpul fazelor de proiectare și licitare a materialelor:Țevi sudate cu cusături drepte vs. țevi sudate în spirală-care configurație oferă rentabilitatea optimă a investiției (ROI) și integritate structurală pentru aplicația dvs. specifică?
În timp ce ambele tipuri sunt formate din plăci sau bobine de oțel, diferențele lor fundamentale în configurația cusăturii de sudură, procesele de fabricație (ERW/LSAW vs. SSAW), limitele mecanice și criteriile de control al calității sunt vaste. Acest ghid cuprinzător oferă o-analiza comparativă aprofundată pentru a vă ajuta să faceți o selecție informată de inginerie și achiziție.
Procese de fabricație: ERW/LSAW vs. SSAW
Cea mai imediată distincție între țevile longitudinale și elicoidale constă în modul în care sunt formate și sudate.
-
Fabricare de țevi sudate cu cusături drepte
Țevi cu cusături drepte-clasificate în principal înSudate cu rezistență electrică de-înaltă frecvență (ERW)şiSudat cu arc submers longitudinal (LSAW)țevile-sunt produse folosind plăci sau bobine de oțel-laminate la cald.
Placa este îndoită de-a lungul axei sale longitudinale într-un cilindru perfect, iar marginile lipite sunt topite într-o linie dreaptă paralelă cu axa țevii.
Teava de otel ERWs: Se utilizează de obicei pentru aplicații cu diametru mic- până la-mediu (sub 610 mm). Are viteze rapide de producție și nu necesită metal de umplutură.
Țevi de oțel LSAW: Utilizează metode de formare-presă grea, cum ar fi UOE sau JCOE pentru țevi cu pereți-de diametru mare,-groși. Deoarece este format dintr-o singură placă de oțel, diametrul maxim al țevii este strict limitat de lățimea plăcii brute.

Conducta LSAW

Teava de otel ERW

Strângere de sudare ERW
-
Fabricarea țevilor sudate în spirală (SSAW).
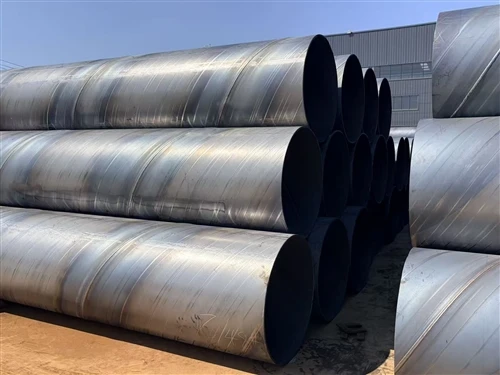
Conducta sudata in spirala, sauSudat cu arc submers în spirală (SSAW)țeavă, folosește bandă de oțel sub formă de bobine ca materie primă. Banda este introdusă într-o mașină de formare la un unghi elicoidal specific (unghi de formare) și înfășurată într-o spirală continuă înainte de a fi sudată prin sudare cu arc submers (SAW) pe două-fețe.
TheSSAWAvantaj: Flexibilitatea producției. Prin simpla ajustare a unghiului de formare, producătorii pot produce mai multe țevi cu diametru mare-, folosind o singură lățime de bandă de oțel.

Teava de otel SSAW

Teava spirala din otel cu diametru mare

conductă de transmisie a apei ssaw
Precizie geometrică și acuratețe dimensională
Mecanica de formare-la rece utilizată în fabricarea cu cusături drepte versus fabricarea elicoidă dictează direct toleranțele fizice finale, constrângerile dimensionale și consistența structurală a corpului țevii finite.
-
Precizie dimensională și profil de formă geometrică
Profiluri longitudinale de precizie: După faza de sudare primară, atât țevile LSAW cât și ERW sunt supuse unui proces riguros de expansiune mecanică sau hidraulică. În timpul expansiunii, matrițele interne sau cilindrii de apă cu presiune înaltă-forțează mantaua țevii ușor spre exterior, dincolo de limita de curgere. Această fază de eliberare normalizează deformarea locală, asigurândprecizie superioară a diametrului exterior, uniformitate excepțională a grosimii peretelui și ovalitate minimă. Pentru inginerii de teren care execută îmbinări-conductelor, țevile cu cusături drepte oferă o ușurință optimă de aliniere și nepotrivire (nealiniere) excepțional de scăzută, înaltă-scăzută, la îmbinările cap la cap.
Provocări în toleranța țevilor în spirală: înfășurarea elicoidală continuă introduce forțe complexe de spate cu arc multi-direcțional- în interiorul matricei de oțel. Pe măsură ce sudarea în spirală se răcește, aceasta se contractă de-a lungul unui traseu curbat, generând modele inegale de tensiuni reziduale pe circumferința țevii. În consecință, țevile SSAW prezintă în mod inerent o precizie dimensională puțin mai mică în ceea ce privește toleranțele stricte de rotunjime și diametru pe distanțe lungi. În plus, defectele inerente ale benzii de oțel brut, cum ar fi „camber” (curbura laterală a marginii benzii), pot introduce abateri de urmărire în timpul producției, făcând capetele țevilor SSAW să fie mai susceptibile la ușoare-de-rotunzimi sau nealiniere în timpul asamblării pe teren.
-
Metricul lungimii cusăturii de sudură și statisticile defectelor
Din punct de vedere geometric pur, lungimea totală a unei cusături de sudură într-o țeavă spirală este semnificativ mai mare decât cea a unei țevi de cusătură dreaptă de dimensiuni identice. Formula geometrică se exprimă astfel:

În funcție de unghiul specific de formare (a) utilizat în timpul producției,lungimea totală a cordonului de sudură în spirală este de obicei cu 30% până la 100% mai mare decât cordonul de sudură longitudinală pe o lungime echivalentă a țevii.
În inginerie structurală, linia de sudură și zona afectată de căldură{0}}(HAZ) învecinată reprezintă zona în care alinierea microstructurală a granulelor a plăcii de oțel de bază a fost modificată termic. Această zonă este în mod inerent zona cea mai vulnerabilă pentru anomalii metalurgice, inclusiv porozitatea gazului, incluziunile de zgură, pătrunderea incompletă a rădăcinilor, subtăieri și micro-fisurare. Deoarece o țeavă spirală prezintă un volum total de sudare semnificativ mai mare pe metru liniar, probabilitatea statistică absolută de apariție a unui defect de sudare este teoretic crescută în comparație cu o alternativă longitudinală.
Stari de solicitare mecanica si rezistenta la spargere
Din perspectiva teoriei vasului sub presiune, o conductă aflată sub presiunea fluidului intern suferă două forțe primare:efort axial (σx)şicerc/stres tangenţial (σy). Tensiunea inelului este de două ori mai mare decât tensiunea axială și este factorul decisiv în spargerea conductei.
σy=2σx
-
Suduri longitudinale sub presiune
Într-o țeavă de cusătură-dreaptă, sudura se desfășoară complet perpendicular pe solicitarea principală maximă (stresul cercului). Când presiunea internă crește,sudura dreaptă suportă 100% din sarcina maximă a cercului. Prin urmare, țevile ERW și LSAW necesită o rezistență excepțională la sudare; defecte minore de calitate pot declanșa cu ușurință fisuri longitudinale catastrofale.
-
Suduri spiralate sub presiune
Într-o țeavă SSAW, sudura se înfășoară la un unghi față de axa longitudinală. Pe baza principiilor de rezoluție a tensiunilor, tensiunea normală rezultată care acționează direct asupra sudurii spiralate este redusă semnificativ.
Calculele arată că efortul normal pe o sudură în spirală este doar75% până la 85%a tensiunii maxime a cercului găsite în țevile cu cusături drepte.
Avantaj anti-explozie: În scenariile de suprapresiune, sudurile spiralate sunt mai puțin probabil să eșueze mai întâi. În plus, dacă apare o explozie, traseul spirală acționează în mod natural ca o barieră geometrică care interceptează și împiedică propagarea fisurilor, limitând amploarea daunelor fizice în comparație cu fisurarea rapidă în linie dreaptă-a conductelor longitudinale.
Inspecția calității și provocarea „T-Joint”.
În QC industrial, eficiența testării ne-distructive (NDT) determină rata finală de trecere și fiabilitatea conductei.
-
NDT pentru țevi cu cusătură dreaptă:
Deoarece sudura se desfășoară în linie dreaptă, sistemele automate de testare cu ultrasunete (UT) și testare radiografică (RT/{0}}raze X) urmează o cale liniară simplă. Acest lucru face-inspecția în linie extrem de precisă, incredibil de eficientă și minimizează riscul de defecte omise.
-
NDT pentru țevi spiralate:
Urmărirea unei suduri elicoidale necesită mișcări de rotație sincronizate complexe, ceea ce face ca calibrarea echipamentului să fie dificilă. Cel mai mare factor de risc se află la„T-articulații”-intersecțiile în care două suduri spiralate se întâlnesc cu sudura cap la cap care unește capetele benzilor de oțel. Aceste articulații T-sufă de o concentrație mare de stres și un zgomot sever al semnalului în timpul testării UT/RT, ceea ce duce la un risc mai mare de defecte ratate.

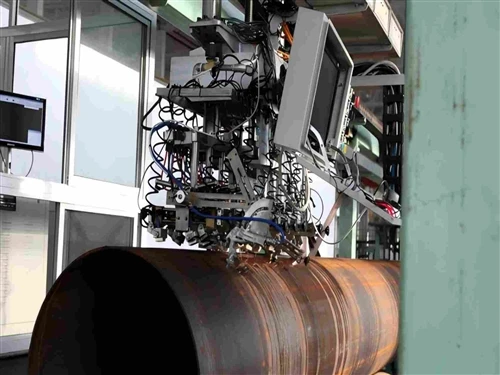
Testarea cu ultrasunete a conductelor SSAW

mașină de încercare la tracțiune
Viabilitate tehnică-economică și flexibilitate în producție
Atunci când alegeți între LSAW, ERW și SSAW pentru un proiect, costurile și termenele de livrare sunt adesea factorii decisivi.
-
Compararea costurilor cu diametrul mare-
Pentru diametre de țevi care depășesc 820 mm (până la 2000 mm sau mai mult), producerea țevilor LSAW necesită mașini masive de presare de mai multe-milioane de dolari și plăci de oțel ultra-, care facțevi cu cusături drepte cu diametru mare-extrem de scumpe.
Dimpotrivă, producția de SSAW necesită mașini compacte de formare spirală și benzi de oțel cu lățime-standard. Investiția în echipamente este semnificativ mai mică, rezultând aReducerea cu 20% până la 30% a costurilor totale de producțiepentru țevi spiralate cu diametru mare-în comparație cu cele longitudinale.
Comparație rapidă: cusătură dreaptă vs țeavă sudată în spirală
| Dimensiunea de comparație | Conductă dreaptă-sudate cu cusături (ERW/LSAW) | Conductă-sudată în spirală (SSAW) |
| Orientarea cusăturii de sudură | Paralel cu axa longitudinală (dreaptă) | Vânturi în jurul suprafeței țevii (helicoidal/spiral) |
| Precizie dimensională | Ridicat (rotunjitate excelentă, perete uniform) | Mediu spre scăzut (stres rezidual mai mare) |
| Lungimea cusăturii de sudură | Scurt (Egal cu lungimea totală a conductei) | Lung (30% până la 100% mai lung decât lungimea țevii) |
| Sarcina de tensiune la sudare | Suportă 100% stresul maxim al cercului | Suportă doar 75% până la 85% din stresul cercului |
| NDT/Dificultate de inspecție | Scăzut (cale automată liniară simplă) | Ridicat (Traseu elicoidal complex; riscuri de sudare T-) |
| Costul-Diametrului mare | Foarte ridicat (Necesită plăci largi și prese grele) | Scăzut (foarte economic pentru diametre mari) |
Selecția ingineriei și recomandări de aplicare
Pentru a optimiza bugetul proiectului și factorul de siguranță, urmați aceste-criterii de selecție standard din industrie:
-
Alegeți țevi sudate cu cusături drepte (ERW/LSAW) pentru:
Conducte pe distanțe lungi-de petrol și gaz de înaltă presiune: conductele LSAW cu diametru mare- sunt de obicei obligatorii pentru liniile principale naționale care traversează zonele urbane populate, zonele seismice cu-activitate mare sau mediile extreme (regiuni offshore/submarine și arctice) din cauza politicilor cu toleranță zero-defecte.
Componente mecanice de precizie și auto: țevile ERW cu diametru mediu-și-mic sunt ideale pentru arbori de transmisie, schele și țevi structurale unde sunt necesare dimensiuni exacte.
-
Alegeți țevi sudate în spirală (SSAW) pentru:
Transport fluid cu presiune joasă-la-medie: Ideal pentru rețelele municipale de alimentare cu apă, încălzirea urbană urbană, sistemele de tratare a apelor uzate și distribuția de gaze naturale la presiune joasă-, unde optimizarea bugetului este esențială.
Ingineria Pilingului Structural: Datorită rezistenței lor excelente la forțele de încovoiere și de torsiune, țevile spiralate cu diametru mare-sînt utilizate pe scară largă pentru piloții de fundare a podurilor, țevile de fundație a clădirilor-înalte, piloții de debarcader și liniile de ventilație minieră.
Concluzie: A face alegerea corectă în materie de achiziții
Nu există o tehnologie „superioară” absolută între țevile cu cusătură dreaptă și țevi sudate în spirală. În schimb, sunt extrem de complementare.Țevile cu cusături drepte excelează în precizie, fiabilitatea inspecției și siguranța la{0}}înaltă presiune, făcându-le de neînlocuit în medii critice.Țevile sudate în spirală excelează la scară, flexibilitate și macro{0}}economie, dominând proiectele de infrastructură cu-diametru mare în care raportul cost-performanță este primordial.
Căutați soluții profesionale pentru țevi de oțel?
În calitate de furnizor de frunte în industria materialelor structurale, compania noastră oferă țevi de oțel ERW, LSAW și SSAW de{0}}calitate înaltă, adaptate specificațiilor dvs. de inginerie. Dacă aveți nevoie de sfaturi profesionale, specificații tehnice detaliate sau o ofertă competitivă pentru următorul dvs. proiect,vă rugăm să ne contactați astăzi. Echipa noastră de ingineri experți este pregătită să vă ofere îndrumări profesionale și cele mai bune soluții materiale.