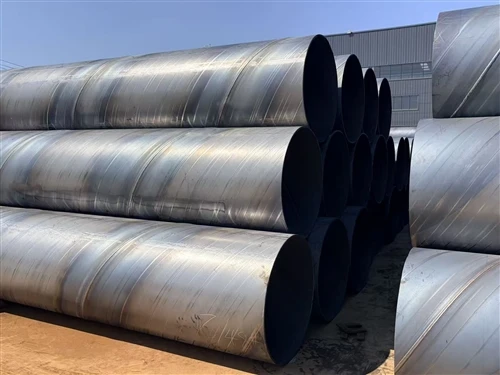
CLASIFICAREA ȘI SIMBOLUL TEVII JIS G3452
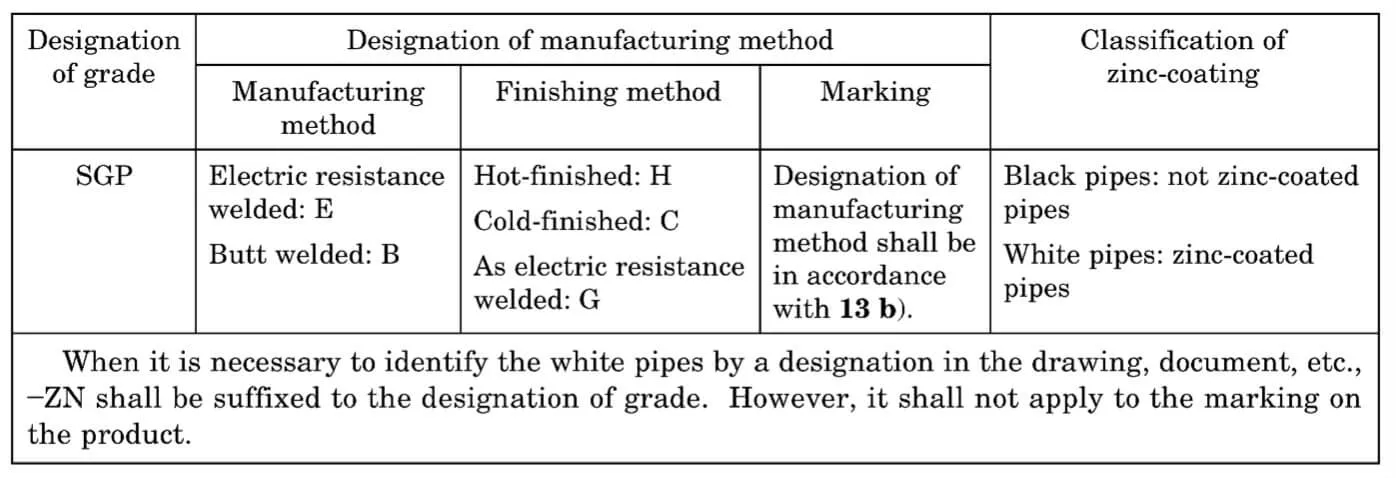
Țevile JIS G3452 ar trebui clasificate într-un singur grad, cu simbolul literei acesteia fiind așa cum se arată în tabelul următor și separate în continuare în țevi negre și țevi galvanizate pe baza prezenței sau absenței acoperirilor acoperite cu zinc-pe partea exterioară a țevii.
DIMENSIUNI, GREUTATE ȘI TOLERANȚE DIMENSIONALE ALE TEVILOR JIS G3452
| JIS G3452 Dimensiuni, greutăți și toleranțe dimensionale | |||||||
| Diametrul nominal |
O.D. mm |
Toleranțe OD |
W.T. mm |
Toleranțe WT |
Masa unității, excluzând priza kg/m |
||
| A | B | Conductele de tăiat în filet conic | Alte conducte | ||||
| 6 | 1/8 | 10.5 | ±0,5 mm | ±0,5 mm | 2 |
+Nespecificat -12.50% |
0.419 |
| 8 | 1/4 | 13.8 | ±0,5 mm | ±0,5 mm | 2.3 | 0.652 | |
| 10 | 3/8 | 17.3 | ±0,5 mm | ±0,5 mm | 2.3 | 0.851 | |
| 15 | 1/2 | 21.7 | ±0,5 mm | ±0,5 mm | 2.8 | 1.31 | |
| 20 | 3/4 | 27.2 | ±0,5 mm | ±0,5 mm | 2.8 | 1.68 | |
| 25 | 1 | 34 | ±0,5 mm | ±0,5 mm | 3.2 | 2.43 | |
| 32 | 1 1/4 | 42.7 | ±0,5 mm | ±0,5 mm | 3.5 | 3.38 | |
| 40 | 1 1/2 | 48.6 | ±0,5 mm | ±0,5 mm | 3.5 | 3.89 | |
| 50 | 2 | 60.5 | ±0,5 mm | ±1% | 3.8 | 5.31 | |
| 65 | 2 1/2 | 76.3 | ±0,7 mm | ±1% | 4.2 | 7.47 | |
| 80 | 3 | 89.1 | ±0,8 mm | ±1% | 4.2 | 8.79 | |
| 90 | 3 1/2 | 101.6 | ±0,8 mm | ±1% | 4.2 | 10.1 | |
| 100 | 4 | 114.3 | ±0,8 mm | ±1% | 4.5 | 12.2 | |
| 125 | 5 | 139.8 | ±0,8 mm | ±1% | 4.5 | 15 | |
| 150 | 6 | 165.2 | ±0,8 mm | ±1,6 mm | 5 | 19.8 | |
| 175 | 7 | 190.7 | ±0,9 mm | ±1,6 mm | 5.3 | 24.2 | |
| 200 | 8 | 216.3 | ±1,0 mm | ±0.8% | 5.8 | 30.1 | |
| 225 | 9 | 241.8 | ±1,2 mm | ±0.8% | 6.2 | 36 | |
| 250 | 10 | 267.4 | ±1,3 mm | ±0.8% | 6.6 | 42.4 | |
| 300 | 12 | 318.5 | ±1,5 mm | ±0.8% | 6.9 | 53 | |
| 350 | 14 | 355.6 | – | ±0.8% | 7.9 | 67.7 | |
| 400 | 16 | 406.4 | – | ±0.8% | 7.9 | 77.6 | |
| 450 | 18 | 457.2 | – | ±0.8% | 7.9 | 87.5 | |
| 500 | 20 | 508 | – | ±0.8% | 7.9 | 97.4 | |
COMPOZIȚIA CHIMICĂ A TEVII JIS G3452
| Oțel de calitate | P | S |
| SGP | 0,040 max. | 0,040 max. |
PROPRIETĂȚI MECANICE ALE TEVII JIS G3452
Nota:
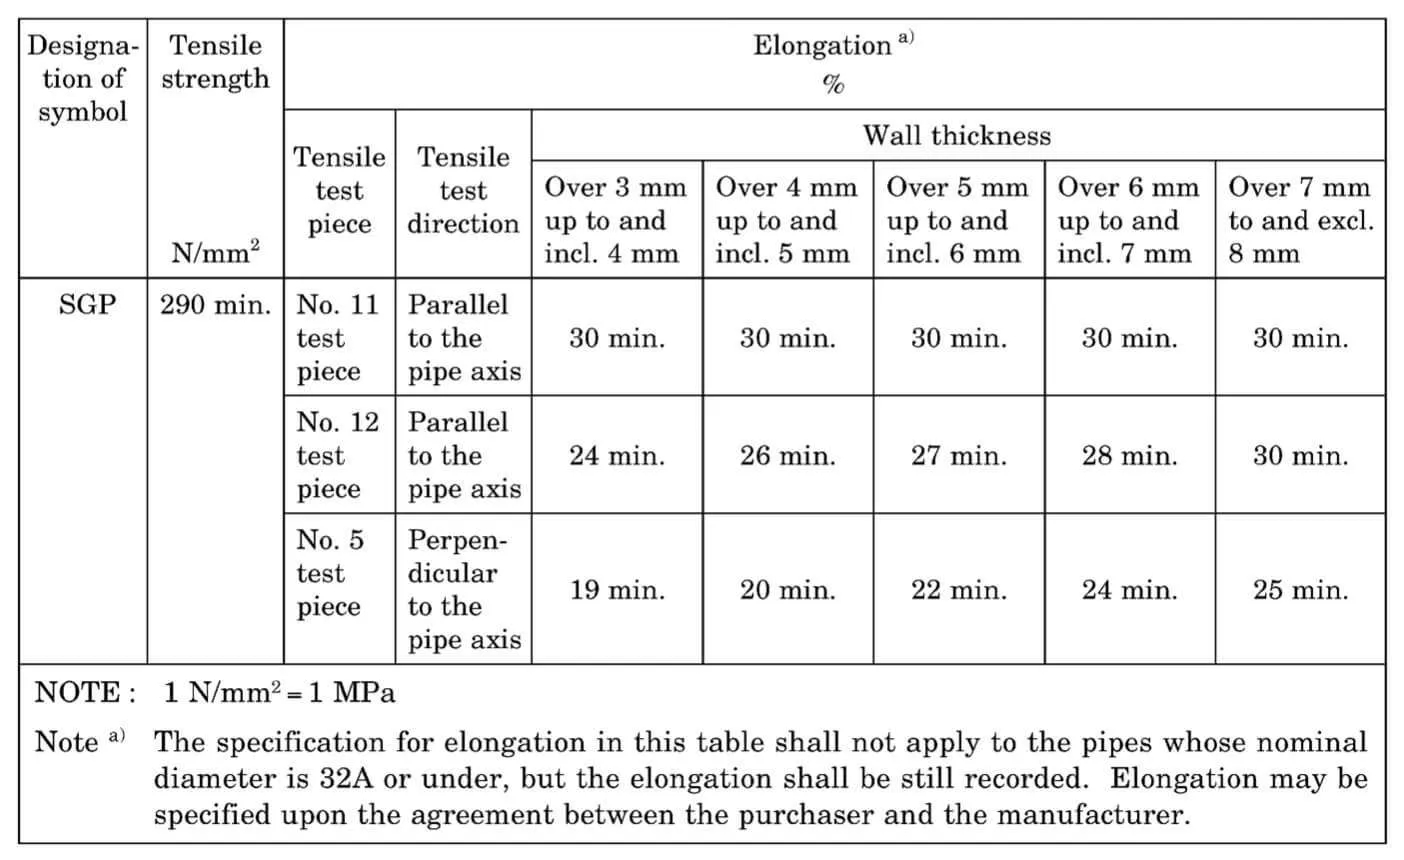
• Când încercarea de tracțiune se efectuează pe piesa de încercare No. 12 sau No{. 5 pentru o țeavă cu grosimea peretelui mai mică de 8 mm, valoarea minimă a alungirii va fi obținută prin scăderea a 1,5% din valorile alungirii date în tabelul 3-1 pentru fiecare scădere de 1 mm a grosimii peretelui și rotunjirea la o valoare minimă a lungimii de JIS 1, 840 va fi obţinut prin scăderea a 1,5 la sută din valorile alungirii În Tabelul de referinţă, puteţi găsi exemple de calcule.
• Valorile de alungire prezentate în tabel nu sunt aplicabile țevilor cu o dimensiune nominală de 32 A sau mai mică, așa cum este specificat în tabel. Valoarea alungirii, pe de altă parte, trebuie documentată.
• Dacă piesele de încercare de tracțiune sunt prelevate, piesele de încercare No{. 12 și No{. 5 trebuie obținute din zona componentei care nu are cusături sudate.
METODA DE FABRICARE A TEVII JIS G3452
• Conform JIS G3452, țevile vor fi fabricate prin sudare prin rezistență electrică sau sudare cap la cap. Țevile vor fi livrate așa cum au fost fabricate. Cu toate acestea, țevile-finisate la rece vor fi recoapte după fabricare. Acest lucru se face pentru a elimina stresul care s-a acumulat în timpul procesului de fabricație și pentru a îmbunătăți ductilitatea și duritatea țevii.
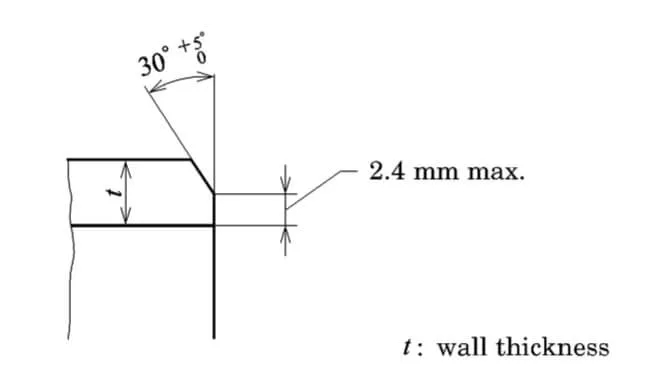
• Standardul pentru ambele capete ale țevilor este că acestea trebuie să fie fie filetate, fie cu capăt simplu-. Țevile cu un diametru nominal de 350 A sau mai mult trebuie să aibă capete simple, în timp ce cele de 300 A sau mai mici pot avea orice tip de capăt. Atunci când cumpărătorul specifică, țevile pot fi comandate cu capete teșite. Forma teșiturii trebuie convenită între cumpărător și producător, dar în absența unui astfel de acord, aceasta va fi conformă cu ilustrația de mai jos.
• JIS B 0203 descrie standardele pentru filetele conice pe țevile filetate. Filetele conice specificate în JIS B 0203 vor fi aplicate la ambele capete ale țevii și o mufă așa cum este descrisă în JIS B 2301 sau JIS B 2302 va fi înșurubat într-un capăt al filetului. Celălalt capăt al țevii, care nu va avea o priză înșurubată în el, va fi prevăzut cu un inel de protecție-filetului sau protejat prin alte mijloace adecvate. Dacă cumpărătorul specifică, țeava filetată se poate dispensa de o priză. Filetele conice trebuie inspectate de JIS B 0253 înainte de utilizare.
• Înainte ca țevile și prizele să fie filetate, acestea sunt zincate-. Dacă inspecția trece, țevile și prizele vor fi curățate prin sablare, decapare etc., apoi galvanizate la cald. Zincul utilizat trebuie să fie lingoul de zinc distilat Clasa 1 specificat în JIS H 2107 sau cel puțin echivalentul acestuia. Alte aspecte generale ale acoperirii cu zinc vor fi conform JIS H 8641. Acoperirea cu zinc protejează metalul de coroziune și îl face să dureze mai mult. Este esențial în locurile în care țevile și prizele sunt expuse la umezeală sau la substanțe chimice.
TABEL DE REFERINȚĂ AL TEVII JIS G3452
Pentru piesa de testare nr. 12 (longitudinală) și piesa de testare nr. 5 (transversală), obținute din țevi cu grosimi de perete mai mici de 8 mm, sunt prezentate exemple de valori de alungire calculate.
| Forma piesei de testare | Valori de alungire pentru diviziunile de grosime a peretelui (%) | ||||
| 7mm-8mm | 6mm-7mm | 5mm-6mm | 5mm-4mm | 4mm-3mm | |
| Nicio. 12 piesă de testare | 30 | 28 | 27 | 26 | 24 |
| Nicio. 5 piesă de testare | 25 | 24 | 22 | 20 | 19 |
TESTARE ȘI INSPECȚII ALE TEVII JIS G3452
- Analiză chimică
Chimie analitică În conformitate cu JIS G 0303, subiectele generale comune analizei chimice, precum și procesul de prelevare a probelor pentru analiză chimică, trebuie urmate.
Trebuie utilizată o tehnică de analiză în conformitate cu unul dintre următoarele Standarde: Metodă analitică
Standardele JIS G 1214, JIS G 1215, JIS G 1253, JIS G 1256 și JIS G 1257 sunt printre cele mai utilizate pe scară largă din lume.
- Test de tracțiune
O piesă de testare, cu excepția cazului în care se indică altfel în JIS Z 2201, eșantionul de testat trebuie să fie o piesă de testare desemnată cu numerele 11, 12, A, 12, B, 12, C sau nr. 5, așa cum este definit în JIS Z 2201 și trebuie prelevată dintr-o țeavă.
- Test hidrostatic sau Test nedistructiv
Trebuie efectuate încercări pe conducta neagră, iar caracteristica hidrostatică sau caracteristica nedistructivă obținută trebuie să îndeplinească oricare dintre cele două cerințe enumerate mai jos. Această decizie va fi lăsată la specificația cumpărătorului sau la latitudinea producătorului, în funcție de care este preferată de producător.
- Test de aplatizare
Piesă de încercare O piesă de încercare cu lungimea de 50 mm sau peste trebuie tăiată de la capătul unei țevi.
TOLERANȚELE DIMENSIONALE ALE JIS G3452
- Toleranța diametrului exterior a)
| Clasificare | Diametrul exterior b) |
Toleranțe activate Diametrul exterior c) |
Diviziunea aplicabilă |
| Clasa 1 | Sub 50 mm | ± 0,5 mm |
Se aplică atunci când nu există specificații. Se aplică tuburilor de oțel fără sudură finisate la cald-. |
| 50 mm sau peste | ± 1% | ||
| Clasa 2 | Sub 50 mm | ± 0,25 mm |
Se aplică atunci când există o specificație. Nu se aplică tuburilor de oțel fără sudură finisate la cald-. |
| 50 mm sau peste | ± 0.5% | ||
| Note | a) Pentru piesele locale, cum ar fi piesele reparate, dacă grosimea peretelui poate fi confirmată în limitele toleranței din tabelul de mai jos, nu este necesar să se aplice toleranța pentru diametrul exterior din acest tabel. |
||
| b) Metoda de măsurare a diametrului exterior al tuburilor care depășește 350 mm în diametrul exterior poate fi determinată de lungimea circumferențială. Conversia reciprocă a diametrului exterior D și a lungimii circumferențiale l se va face prin următoarea formulă: D = l / π Unde D: diametru exterior (mm) l: lungime circumferențială (mm) π:3,1416 |
|||
| c) Tolerantele pe diametrul exterior al capetelor de rezistenta electrica sudate si automate Tuburile de oțel sudate cu arc cu diametrul exterior de 350 mm trebuie să fie de ±0,5%. |
|||
- Toleranță la grosimea peretelui a)
| Clasificare | Pentru țevi de oțel fără sudură | Pentru altele decât tubul de oțel fără sudură | Diviziunea aplicabilă | ||
| Grosimea peretelui | Toleranța grosimii peretelui | Grosimea peretelui | Toleranța grosimii peretelui | ||
| Clasa 1 | Sub 4 mm | +0.6mm, -0,5 mm | Sub 4 mm | +0.6mm, -0,5 mm |
Se aplică atunci când nu există specificații. Se aplică tuburilor de oțel fără sudură finisate la cald-. |
| 4 mm sau peste | +15%, -12.5% | 4 mm sau peste și excl. 12mm | +15%, -12.5% | ||
| 12 mm sau peste | +15%, -1,5 mm | ||||
| Clasa 2 | Sub 3 mm | ±0,3 mm | Sub 3 mm | ± 0,3 mm |
Se aplică atunci când există o specificație. Nu se aplică tuburilor de oțel fără sudură finisate la cald-. |
| 3 mm sau peste | ±10% | 3 mm sau peste și excl. 12mm | ±10% | ||
| 12 mm sau peste | +10%, -1,2 mm | ||||
| Note | a) Toleranțele pe grosimea peretelui tuburilor care depășesc 1016,0 mm în diametru exterior pot fi convenite între producător și cumpărător. | ||||
MARCAREA TEVII JIS G3452
Pe fiecare țeavă care a trecut inspecția trebuie plasată o etichetă care să conțină următoarele informații: țevi mai mici și alte țevi au fost alese de către cumpărător, pe de altă parte, poate strânse împreună și etichetate cu un număr unic de identificare pentru fiecare pachet. Secvența în care elementele indicate ar trebui să fie aranjate nu este menționată în nicio situație.
O parte din produse poate fi omisă dacă cumpărătorul își dă acordul.
• Nota este reprezentată printr-o literă.
• O literă care reprezintă procesele de fabricație
• Dimensiuni
• Numele producătorului sau marca de identificare a acestuia
mai multe informații contactați la sales@briskmetal.com 008618322290777