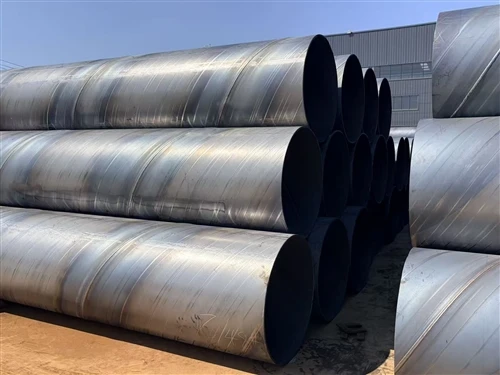
Standardul industrial japonez JIS G3444 este standardul pentru țevile din oțel carbon utilizate în aplicații generale structurale și de joasă presiune, cum ar fi inginerie, arhitectură, piloți, construcții și alte aplicații de uz general.Țevile din oțel carbon sunt cunoscute și ca țevi de oțel negru. Standardul JIS G3444 acoperă dimensiunile, toleranțele, metodele de testare și materialele pentru țevile din oțel carbon utilizate în aplicații structurale generale și de joasă presiune. Standardul nu acoperă țevile din oțel carbon utilizate în aplicații de înaltă presiune.
Calitatea de oțel a țevilor JIS G3444
STK 290
STK 400
STK 490
STK 500
STK 540
Clasificarea și simbolurile țevilor de oțel JIS G3444
Tuburile JIS G3444 vor fi clasificate în cinci clase, iar simbolurile de calitate și metoda de fabricație trebuie să fie cele prezentate mai jos.| Simbolul gradului | Simbol al metodei de fabricație | ||
|---|---|---|---|
| Metoda de fabricare a tubului | Metoda de finisare | Marcare | |
| STK 290 | Fără sudură: S Sudare cu rezistență electrică: E Suduri cap la cap: B Sudare automată cu arc: A | Finisat la cald: H Finisat la rece: C Ca sudură prin rezistență electrică: G | Tub din oțel fără sudură finisat la cald: -SH Tub din oțel fără sudură finisat la rece: -SC Ca tub de oțel sudat cu rezistență electrică: -EG Tub de oțel ERW finisat la cald: -EH Tub de oțel ERW finisat la rece: -EC Tub de oțel sudat cap la cap: -B Arc automat tub de otel sudat: -A |
| STK 400 | |||
| STK 490 | |||
| STK 500 | |||
| STK 540 | |||
| 1. Dimensiunile vor fi marcate de diametrul exterior și grosimea peretelui. 2. Numele producătorului sau marca de identificare a acestuia 3. Simbolul care indică tipul de acoperire (în cazul utilizării tablei de oțel acoperite sau benzii de oțel acoperite). Această abreviere pentru acest simbol trebuie să fie cea convenită între cumpărător și producător. | |||
Compoziția chimică a JIS G3444
Tuburile trebuie examinate conform standardului, iar rezultatele analizei termice trebuie să se potrivească cu cele din tabelul de mai jos. Atunci când clientul solicită o analiză a produsului, tubul trebuie testat conform standardului, iar valorile de analiză a produsului achiziționate trebuie să îndeplinească criteriile din Tabel în limitele toleranțelor specificate în Tabelul JIS G 0321.| Simbolul gradului | C | Și | Mn | P | S |
|---|---|---|---|---|---|
| JIS G3444 STK 290 | – | – | – | 0,050max. | 0,050max. |
| JIS G3444 STK 400 | 0,25max. | – | – | 0,040max. | 0,040max. |
| JIS G3444 STK 490 | 0,18max. | 0,55 max. | 1,65 max. | 0,035max. | 0,035max. |
| JIS G3444 STK 500 | 0,24max. | 0,35 max. | 0.30 până la 1.30 | 0,040max. | 0,040max. |
| JIS G3444 STK 540 | 0,23max. | 0,55 max. | 1,50 max. | 0,040max. | 0,040max. |
| Note: 1. Dacă este necesar, pot fi adăugate alte elemente de aliaj decât cele indicate în acest tabel. 2. Pentru STK540, compoziția chimică a tuburilor cu grosimea peretelui de peste 12,5 mm poate fi convenită între cumpărător și producător. | |||||
Proprietăți mecanice ale JIS G3444
- Rezistența la tracțiune și punctul de curgere sau efortul de probă
Pentru a asigura calitatea tuburilor de oțel, acestea trebuie să fie realizate cu foi sau benzi de oțel de înaltă calitate. Aceste materiale trebuie apoi testate pentru a-și confirma rezistența la tracțiune, punctul de curgere și efortul de rezistență. Rezistența la tracțiune în zona de sudură este, de asemenea, un factor important, iar acest lucru trebuie confirmat. Cu toate acestea, dacă cumpărătorul aprobă, testul pentru rezistența la tracțiune în sudare poate fi omis. Toți acești factori sunt importanți pentru a ne asigura că tuburile de oțel sunt de cea mai înaltă calitate și vor fi capabile să reziste oricărui stres sau greutate care le este aplicată.
| Simbolul gradului | Rezistența la tracțiune N/mm2 | Limita de curgere sau efortul de probă N/mm2 | Întindere sudare N/mm2 | Rezistență la aplatizare | Flexibilitate | |
|---|---|---|---|---|---|---|
| Distanța dintre plăcile plate (H) | Unghi de îndoire, a) | Radius interior | ||||
| Diametrul exterior aplicabil | ||||||
| Toate diametrele exterioare | Toate diametrele exterioare | Toate diametrele exterioare | Toate diametrele exterioare | 50 mm sau mai puțin | ||
| JIS G3444 STK 290 | 290 min. | – | 290 min. | 2/3D | 90 de grade | 6D |
| JIS G3444 STK 400 | 400 min. | 235 min. | 400 min. | 2/3D | 90 de grade | 6D |
| JIS G3444 STK 490 | 490 min. | 315 min. | 490 min. | 7/8D | 90 de grade | 6D |
| JIS G3444 STK 500 | 500 min. | 355 min. | 500 min. | 7/8D | 90 de grade | 6D |
| JIS G3444 STK 540 | 540 min. | 390 min. | 540 min. | 7/8D | 90 de grade | 6D |
| NOTA 1 În acest tabel, D reprezintă diametrul exterior al tubului. NOTĂ 2 1 N/mm 2=1 MPa Notă a) Unghiul de îndoire se măsoară de la punctul de pornire al îndoirii. | ||||||
- Aplatizare
Testul de aplatizare este o metodă de testare a defectelor sau fisurilor în tuburile de oțel fără sudură, tuburile de oțel sudate cu rezistență electrică sau tuburile de oțel sudate cap la cap. Testul implică plasarea tubului între două plăci și aplicarea unei presiuni pe placa superioară. Distanța dintre plăci este reglată pentru a se asigura că testul este precis. Testul de aplatizare este o parte importantă a controlului calității tuburilor de oțel și ajută la asigurarea faptului că tuburile nu prezintă defecte.
- Flexibilitate
Tuburile care au un diametru exterior de 50 mm sau mai puțin pot fi specificate pentru capacitatea lor de îndoire în loc de capacitatea lor de a fi aplatizate. Alte tuburi trebuie testate pentru îndoire conform standardului, iar piesa de testare trebuie să fie lipsită de defecte sau fisuri. Unghiul de îndoire acceptabil și o rază interioară de îndoire sunt specificate în tabelul de mai sus. Acest lucru asigură că tuburile îndeplinesc standardele de siguranță necesare și pot rezista la presiunea specificată.
Toleranțe dimensionale ale JIS G3444
- Toleranța diametrului exterior a)
| Clasificare | Diametrul exterior b) | Toleranțe activate | Diviziunea aplicabilă |
|---|---|---|---|
| Diametrul exterior c) | |||
| Clasa 1 | Sub 50 mm | ± 0,5 mm | Se aplică atunci când nu există specificații. Se aplică tuburilor din oțel fără sudură finisate la cald. |
| 50 mm sau peste | ± 1% | ||
| Clasa 2 | Sub 50 mm | ± 0,25 mm | Se aplică atunci când există o specificație. Nu se aplică tuburilor din oțel fără sudură finisate la cald. |
| 50 mm sau peste | ± 0.5% | ||
| Note | a) Pentru piesele locale, cum ar fi piesele reparate, dacă se poate confirma că grosimea peretelui se află în toleranța din tabelul de mai jos, nu este necesar să se aplice toleranța pentru diametrul exterior din acest tabel. | ||
| b) Metoda de măsurare a diametrului exterior al tuburilor care depășește 350 mm în diametrul exterior poate fi determinată de lungimea circumferențială. Conversia reciprocă a diametrului exterior D și a lungimii circumferențiale l se va face cu următoarea formulă: D=l / π unde D: diametrul exterior (mm) l: lungimea circumferențială (mm) π:3,1416 | |||
| c) Toleranțele pe diametrul exterior al capetelor tuburilor de oțel sudate cu rezistență electrică și sudate cu arc automat, cu diametrul exterior de 350mm, trebuie să fie de ±0,5%. | |||
- Toleranța grosimii peretelui a)
| Clasificare | Pentru țevi de oțel fără sudură | Pentru altele decât tubul de oțel fără sudură | Diviziunea aplicabilă | ||
|---|---|---|---|---|---|
| Grosimea peretelui | Toleranța grosimii peretelui | Grosimea peretelui | Toleranța grosimii peretelui | ||
| Clasa 1 | Sub 4 mm | +0,6 mm, -0,5 mm | Sub 4 mm | +0,6 mm, -0,5 mm | Se aplică atunci când nu există specificații. Se aplică tuburilor din oțel fără sudură finisate la cald. |
| 4 mm sau peste | +15%, -12.5% | 4mm sau peste și excl. 12 mm | +15%, -12.5% | ||
| 12 mm sau peste | +15%, -1,5 mm | ||||
| Clasa 2 | Sub 3 mm | ±0,3mm | Sub 3 mm | ± 0,3mm | Se aplică atunci când există o specificație. Nu se aplică tuburilor din oțel fără sudură finisate la cald. |
| 3 mm sau peste | ±10% | 3mm sau peste și excl. 12 mm | ±10% | ||
| 12 mm sau peste | +10%,-1,2 mm | ||||
| Note | a) Toleranțele pe grosimea peretelui tuburilor care depășesc 1016,0 mm în diametrul exterior pot fi convenite între producător și cumpărător. | ||||