Când un cumpărător compară douățeavă fără sudurăcotează și găsește unul cu un preț cu 30-40% mai mare decât celălalt pentru ceea ce pare a fi identice notă, dimensiune și program, explicația nu este aproape niciodată fraudă sau umplutură. Mult mai des, un furnizor cotează țeavă-terminată la cald, iar celălalt cotează țeavă-trasă la rece și niciunul dintre citații nu a menționat în mod explicit condiția de livrare. Această alegere unică de fabricație - ce se întâmplă cu tubul după ce este străpuns dintr-o țeavă solidă - este cauza principală a diferențelor de preț, toleranță dimensională, finisare a suprafeței, rezistență mecanică și aplicații pentru care o anumită bucată de țeavă este de fapt potrivită. Înțelegerea acesteia nu este o curiozitate de producție; este diferența dintre o comandă de achiziție care primește exact ceea ce are nevoie aplicația și una care fie plătește în exces pentru precizia pe care nimeni nu a cerut-o, fie livrează sub toleranța cerută de aplicație.


Ce "Hot-Terminat„De fapt înseamnă
Țeava fără sudură începe în același mod, indiferent de starea sa finală de livrare: o țeavă rotundă solidă de oțel este încălzită la o temperatură de formare, de obicei în intervalul de 1.100-1.300 de grade C, și străpunsă prin centrul său folosind o moară rotativă de perforare - procesul Mannesmann, încă coloana vertebrală a industriei la mai mult de un secol după inventare. Învelișul tubular perforat este apoi rulat și dimensionat cât este încă fierbinte, apropiindu-l de diametrul exterior final și grosimea peretelui și, în final, răcit cu aer la temperatura camerei.
Țeava-finisă la cald este exact aceea: țeavă care atinge dimensiunile finale numai prin această secvență de-formare la cald, fără nicio etapă de lucru la rece-ulterior. Structura granulară a oțelului care se formează în timpul lucrului la cald și al răcirii cu aer este relativ grosieră și echiaxială, iar conducta își păstrează o ductilitate bună ca-formată. Acesta este traseul de producție cu costuri mai mici-, mai rapid--de producție și acoperă majoritatea covârșitoare a țevilor fără sudură utilizate în țevile generale sub presiune, aplicații structurale și dimensiuni standard-programului pe întreaga gamă pe care o poate gestiona moara de perforare.
Ce "Tras-la rece" De fapt, adaugă
Țeava trasă la rece-pornește din tubul-finisat la cald ca materie primă - nu este un proces separat de la zero, este o etapă suplimentară stratificată deasupra. Tubul-finisat la cald este mai întâi murat pentru a îndepărta depunerile de suprafață, apoi tras printr-o matriță (și adesea peste un dorn intern sau un dop) la temperatura camerei, reducându-și diametrul și grosimea peretelui, îmbunătățind în același timp acuratețea dimensională și finisarea suprafeței în aceeași trecere. În funcție de proprietățile țintă, tubul tras poate fi apoi recoacet, normalizat sau eliberat-de stres într-o etapă ulterioară de tratament termic pentru a restabili o anumită ductilitate și pentru a reduce stresul intern în care se blochează procesul de lucru-la rece.
Această secvență suplimentară - decapare, trage, încălzire-tratare, îndreptare, re-testare - este exact motivul pentru care țeava trasă-la rece costă mai mult și durează mai mult pentru a fi produsă. Nu este supraîncărcare sau margine; este un timp real de procesare suplimentar, echipament suplimentar și o pierdere suplimentară de randament din banda de toleranță mai strânsă pe care procesul este capabil să o susțină.
Comerțul cu proprietăți mecanice-Dezactivat
Prelucrarea la rece întărește oțelul prin întărirea la deformare -, deoarece structura granulației metalului este deformată sub matrița de trefilare, dislocațiile din rețeaua cristalină se înmulțesc și se încurcă, rezistând deformării ulterioare. Rezultatul practic este că țeava-trasă la rece de aceeași calitate prezintă de obicei o limită de curgere și rezistență la tracțiune mai mare decât țeava-finisă la cald, direct de pe banca de tragere.
Pare a fi o actualizare simplă, dar are un adevărat schimb{0}}: alungirea și ductilitatea scad pe măsură ce rezistența crește. Un tub-tras la rece în starea „ca-tras” poate fi măsurabil mai puțin tolerant la îndoirea sau formarea ulterioară decât o țeavă-terminată la cald de aceeași calitate și suportă tensiuni reziduale blocate-din procesul de tragere care poate provoca distorsiuni dacă tubul este ulterior tăiat în lungimi scurte sau pe o parte. Acesta este tocmai motivul pentru care tubul-tras la rece este atât de des furnizat într-o stare-tratată termic - recoacet, normalizat sau eliberat-de stres -, mai degrabă decât lăsat în stare brută ca-stare trasă, schimbând o parte din schimbul de deformare și rezistență restabilită{13}}ductil{13}} stabilitate.
Recomandările pentru un cumpărător nu sunt „la rece-trasă este mai puternică, deci mai bună”. Este că câștigurile de rezistență la-tragere la rece sunt reale, dar condiționate, iar proprietățile mecanice reale livrate depind în mare măsură de tratamentul termic post-tragere (dacă este cazul) a fost specificat - un detaliu care trebuie să figureze în comanda de achiziție, neasumat doar din cuvântul „tras-la rece”.
Toleranța dimensională: unde apare diferența reală
Aceasta este zona în care distincția trasă la cald-finisat/la rece-are cel mai direct și măsurabil impact și este motivul pentru care aplicațiile de precizie-potrivire specifică materialul tras-la rece după nume, în loc să lase starea de livrare nedeclarată.
În cadrul tabelelor de toleranță a țevilor fără sudură utilizate pe scară largă, țeava-finisată la cald are de obicei o toleranță de diametru exterior în intervalul de +/-0,75% până la +/-1%, în funcție de dimensiune, cu grosimea peretelui permisă să ruleze până la 12,5% sub valoarea nominală (și fără limită superioară specificată). Țeava trasă-la rece de aceeași dimensiune nominală strânge în mod obișnuit ambele cifre - toleranța de diametru exterior scade adesea cu aproximativ +/-0,4% sau mai bine, iar toleranța la grosimea peretelui s-a îmbunătățit la aproximativ -10% din valoarea nominală. Tubul trasat la rece de precizie destinat prelucrării sau șlefuirii materiei prime poate fi ținut pe benzi considerabil mai strânse, de ordinul a câteva sutimi de milimetru pe OD, atunci când aplicația o cere.
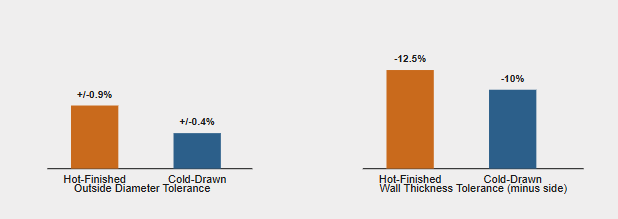
Banda mai îngustă-trasă la rece nu este un lucru plăcut--de precizie-potrivire -, este adesea motivul pentru care prețul mai mare este justificat. O piesă care trebuie să fie așezată într-un orificiu prelucrat, un cilindru hidraulic care are nevoie de o toleranță constantă de șlefuire în jurul întregii sale circumferințe sau un accesoriu de instrumentare cu orificiu mic-care are nevoie de un perete minim garantat în fiecare punct al circumferinței nu va obține în mod fiabil ceea ce are nevoie din toleranța-finisată la cald, chiar și atunci când conducta fierbinte-termină complet conform specificațiilor.
Finisarea suprafeței și dreptate
Desenarea la rece îmbunătățește, de asemenea, finisarea suprafeței și dreptatea ca o consecință naturală a procesului, mai degrabă decât ca o caracteristică specificată separată. Acțiunea de tragere-matriței netezește suprafața tubului, deoarece reduce diametrul, reducând de obicei rugozitatea în mod vizibil în comparație cu suprafața-la cald-laminat, iar tubul este în general îndreptat ca parte a secvenței de finisare la o abatere mai strânsă-lungimii totale decât țevile{{5}finisate la cald. Pentru aplicațiile în care suprafața exterioară a țevii sau orificiul interacționează direct cu o etanșare, lagăr sau o altă piesă mobilă, această diferență de calitate a suprafeței poate conta la fel de mult ca și toleranța dimensională în sine.
De ce diferența de preț este reală, nu umplutură
Diferența de cost între țeava-finisată la cald și-trasă la rece de aceeași calitate și dimensiune este adesea presupusă a fi marja furnizorului, dar se urmărește la inputuri concrete, măsurabile. Trefilarea la rece consumă timp suplimentar în cuptor pentru tratarea termică intermediară și finală, uzura suplimentară a matriței și lubrifiant și treceri de inspecție suplimentare pentru a verifica dacă banda de toleranță mai strânsă a fost de fapt atinsă - un lot-tras la rece care se deplasează în afara toleranței mai strânse este respins sau refăcut într-un ritm la cald-pentru că, pur și simplu, banda de toleranță este ținută la cald, deoarece mai larg pentru început. Pierderea de randament în timpul tragerii este, de asemenea, mai mare: materialul este îndepărtat și dimensiunile sunt reduse într-un proces care, spre deosebire de laminarea la cald, nu are aceeași marjă de toleranță pentru variații minore în țaglele de intrare. Nimic din toate acestea nu este vizibil pe tubul finit, dar toate apar în prețul cotat și este motivul pentru care o cotație legitimă-trasă la rece se apropie rareori de una la cald-finisată pentru aceeași specificație nominală.
Testarea și certificarea nu se modifică în funcție de starea de livrare
Merită să fie clar ce nu se schimbă între cele două procese: cadrul de testare de bază de acceptare - testarea la tracțiune la gradul specificat, inspecția dimensională și (pentru aplicații sub presiune) testarea hidrostatică sau nedistructivă, unde standardul de reglementare o cere - se aplică atât la cald-finisat, cât și la țeavă de espirare la rece{{3. Certificatul de fabrică pentru oricare dintre condițiile de livrare ar trebui să arate în continuare numărul de căldură, analiza chimică și rezultatele testelor mecanice care pot fi urmărite la conducta fizică. Ceea ce se schimbă este cu ce tabel de toleranță dimensională sunt verificate rezultatele inspecției și, pentru materialul-tras la rece, dacă certificatul documentează, de asemenea, tratamentul termic după-tragere specific aplicat -, un câmp care este ușor de lăsat necompletat dacă comanda de achiziție nu a solicitat niciodată acest lucru în primul rând.
Potrivirea procesului cu aplicația
Nimic din toate acestea nu face ca un proces să fie categoric mai bun -, ci îl face potrivit pentru diferite sarcini, iar specificarea unuia greșit este fie un cost inutil, fie un risc de proiectare, în funcție de direcția în care merge nepotrivirea.
Hot-terminat are sens atunci când:conducta va fi introdusă în țevile standard-programate de presiune, servicii structurale generale sau în orice aplicație în care toleranța de proiectare presupune deja un perete nominal-programat cu variația standard admisă - care descrie marea majoritate a țevilor generale, coloanelor structurale și țevilor de presiune cu diametru mijlociu-și{-de pe piață. Dacă plătiți o primă-trasă la rece aici, obțineți o precizie pe care nu o va folosi niciodată.
Trasarea-la rece are sens atunci când:tubul alimentează o operație de prelucrare sau șlefuire care depinde de un orificiu și un perete de pornire strâns, previzibil; aplicația este un tub de instrumente de-alezaj mic,-înaltă presiune, unde consistența peretelui în fiecare punct al circumferinței contează cu adevărat; sau piesa are nevoie de finisaj îmbunătățit al suprafeței și dreptate ca o cerință funcțională, nu una cosmetică. Comandarea unui tub finit la cald aici și speranța că banda de toleranță va funcționa este o sursă obișnuită și evitabilă de reprelucrare în aval.
Un exemplu compus: aceeași notă, rezultat diferit
Luați în considerare două comenzi plasate în aceeași săptămână de la aceeași fabrică, ambele specificând o calitate identică de oțel carbon și o dimensiune nominală. Primul este destinat unui antet de abur de utilitate de uzină care rulează la presiune moderată - o aplicație simplă în care designul presupune deja toleranța standard a programului-peretelui. Țeava finisată la cald-îndeplinește toate cerințele, se livrează mai rapid și costă mai puțin; specificarea la rece-tras aici ar fi adăugat cheltuieli fără niciun beneficiu corespunzător pentru sistemul finit.
A doua comandă este pentru tubul care va fi găurit și șlefuit în butoaie mici de cilindru hidraulic. Comandată ca finisat la cald-pornind de la presupunerea greșită că „fără sudură este fără sudură”, indiferent de finisaj, variația de grosime a peretelui-în cadrul benzii de toleranță la cald-finisat la cald a făcut ca operația de șlefuire să îndepărteze semnificativ mai mult material dintr-o parte a găurii decât pe cealaltă, subțierea peretelui sub minimul de proiectare înainte ca diametrul țintă să fie atins. Re-comandând aceeași calitate și dimensiune ca tubul trasat la rece-, eliberat de stres-a rezolvat problema la o sumă de cost modestă - o primă care a fost, retrospectiv, considerabil mai ieftină decât primul lot abandonat și derapajul de program pe care l-a cauzat. Același oțel, același standard, aceleași dimensiuni nominale -, condiția de livrare a fost variabila reală care a contat și a fost singurul detaliu pe care comanda inițială l-a lăsat nespecificat.
Ce înseamnă asta pentru modul în care comandați
Lecția practică nu este complicată, dar este ușor de sărit: doar „țeavă fără sudură” nu spune niciodată unei mori ce traseu de finisare să folosească, iar o comandă de achiziție care precizează doar gradul, dimensiunea și programul cere implicit furnizorului să ghicească. Specificarea la cald-finisat sau la rece-desenat în mod explicit - și, pentru trasat-la rece, denumirea condiției de tratament termic-intenționat - elimină complet această presupunere și pune decizia unde trebuie: cumpărătorului care știe de fapt ce trebuie să facă tubul în aval.
Acesta este, de asemenea, un semnal rezonabil de încredere pentru evaluarea unui furnizor înainte de a plasa o comandă. O fabrică sau o companie comercială care întreabă ce condiție de livrare este necesară sau semnalează că o cerință de toleranță declarată implică material trasat la rece-chiar dacă cererea nu a spus acest lucru, demonstrează tipul de fluență tehnică care previne exact tipul de nepotrivire descris mai sus. Un furnizor care cotează un preț fără să pună deloc întrebarea fie este în mod implicit la orice condiție este mai ieftin de produs, fie nu a înțeles pe deplin aplicația - niciuna dintre acestea nu devine vizibilă până când materialul apare și nu funcționează așa cum a asumat proiectul. Obținerea corectă a acestei specificații, înainte de plasarea comenzii, este una dintre cele mai simple modalități de a cumpăra țeavă cu încredere, mai degrabă decât a afla modul greu care proces a fost livrat efectiv.